29 شهریور 1405 0 4 مقالات .
علت پلیسه زدن و لبپَر شدن لبه MDF بعد از برش با CNC| 5 راهکار طلایی
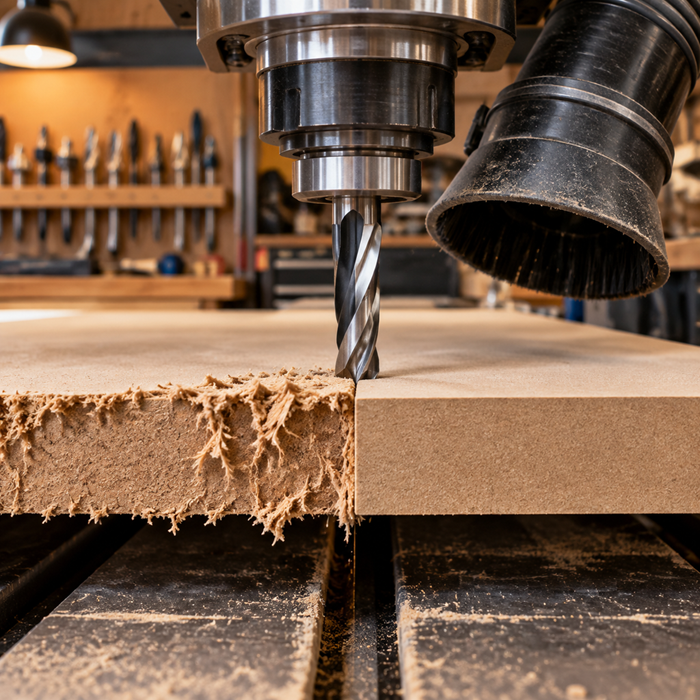
در بین تیغ های اورفرز CNC/ و لوازم جانبی CNC پلیسه لبه MDF به ناهمواری، پرزدار شدن یا پاره شدن ریز ذرات چوب و رزین در سطح برش گفته میشود. این مشکل بهتنهایی یک عیب ظاهری نیست، بلکه مستقیماً روی مراحل بعدی مثل چسبکاری، رنگآمیزی، مونتاژ کابینت و کیفیت نهایی محصول تأثیر میگذارد.
- پلیسه لبه MDF باعث میشود سطح چسبکاری یکدست نباشد و اتصال ضعیف شود
- در رنگآمیزی، ذرات پرزدار MDF رنگ را بهطور یکنواخت جذب نمیکنند
- لبپرهای ریز در مونتاژ کابینت باعث ایجاد شکاف و ناهماهنگی در درزها میشوند
- پرداخت دستی پلیسه لبه MDF زمان و نیروی کار اضافی مصرف میکند
- در پروژههای بزرگ، حتی ۵ دقیقه پرداخت اضافی برای هر قطعه هزینه قابلتوجهی ایجاد میکند
اگر در کارگاه شما پلیسه لبه MDF بهصورت مکرر تکرار میشود، احتمالاً مشکل از یک عامل واحد نیست. در بخشهای بعدی، همه علل را بهترتیب اهمیت بررسی میکنیم.
علل اصلی پلیسه لبه MDF در برش CNC؛ از تیغ تا فیکسژر
در اکثر موارد، پلیسه لبه MDF نتیجه ترکیب چند عامل است. شناخت دقیق این عوامل به شما کمک میکند بهجای تغییرات آزمایشی و پرهزینه، مستقیم سراغ ریشه مشکل بروید. در ادامه ۱۰ علت اصلی را از مهمترین به کماهمیتتر مرتب کردهایم.
- انتخاب اشتباه تیغ: استفاده از تیغ Up-cut معمولی بهجای کمپرشن، فشار زیادی به لبه پایین MDF وارد میکند
- دور اسپیندل ناسازگار: دور پایین باعث میشود تیغ بهجای برش، متریال را بکَنَد و رزین بسوزد
- پیشروی بیش از حد: وقتی تیغ فرصت برش تمیز نداشته باشد، ذرات MDF پاره میشوند
- عمق برش زیاد در یک پاس: فشار اضافی روی تیغ، حرارت و لبپر را افزایش میدهد
- تیغ کند یا پوشش نامناسب: تیغ کند رزین MDF را ذوب و به لبه میچسباند
- کولت کثیف یا استیکاوت زیاد: لرزش تیغ، خطخطی و چتِر روی لبه ایجاد میکند
- فیکسژر ضعیف ورق: حرکت ریز MDF در حین برش، لبه را پاره میکند
- مسیر برش و تنظیمات نرمافزار نامناسب: ورود و خروج ناگهانی تیغ، لبپر ایجاد میکند
- کیفیت و رطوبت MDF: MDFهای متخلخل یا رزیندار به تنظیمات متفاوتی نیاز دارند
- مکش براده ضعیف: تجمع گرد و غبار MDF اطراف تیغ، اصطکاک و حرارت را افزایش میدهد
در بخش بعدی، هر یک از این علل را با جزئیات فنی بررسی میکنیم.
بررسی فنی هر علت؛ چرا MDF بهطور طبیعی مستعد پلیسه لبه است؟
MDF از ذرات چوب ریز، رزین پلیاورتان و فشار بالا ساخته میشود. این ساختار اگرچه همگن و مناسب CNC است، اما دو ویژگی دارد که پلیسه لبه MDF را شایعتر میکند: رزین موجود در MDF در اثر حرارت نرم شده و به تیغ میچسبد، و ذرات ریز MDF در لبهها بهآسانی جدا میشوند. به همین دلیل، حتی یک تنظیم کوچک نادرست میتواند نتیجه برش را از «تمیز» به «پرزدار و لبپر» تبدیل کند.
در انتخاب تیغ، اگر از تیغ Up-cut معمولی استفاده کنید، براده به سمت بالا کشیده میشود و فشار زیادی روی لبه پایین وارد میشود. تیغ Down-cut لبه بالا را بهتر کنترل میکند، اما تخلیه براده ضعیفتر است. تیغ کمپرشن با فشار متقابل در دو لبه، رزین MDF را در وسط ورق فشرده نگه میدارد و نتیجه تمیزتری میدهد.
در تنظیم دور و پیشروی، اگر دور اسپیندل برای قطر تیغ و ضخامت MDF مناسب نباشد، تیغ بهجای برش تمیز، متریال را میکَنَد. دور پایین + پیشروی بالا = سوختگی. دور مناسب + پیشروی زیاد = پلیسه لبه MDF و پاره شدن ذرات. همیشه پیشروی را با احتیاط افزایش دهید و در اولین نشانه لبپر، ۲۰ تا ۳۰ درصد آن را کاهش دهید.
در عمق برش، استفاده از بیش از ۵۰ درصد قطر تیغ در یک پاس، فشار محسوسی به لبه وارد میکند. برای MDF ۱۲ میلیمتری با تیغ ۶ میلیمتری، دو پاس با عمق ۵ تا ۶ میلیمتری نتیجه تمیزتری نسبت به یک پاس ۱۲ میلیمتری میدهد.
در کولت و استیکاوت، هر میلیمتر اضافی طول بیرونزده تیغ، لرزش را بهطور نمایی افزایش میدهد. کولت کثیف یا ساییدهشده هم باعث میشود تیغ محکم نگه داشته نشود و در حین برش جابهجا شود.
در فیکسژر، MDF نازکتر از ۱۲ میلیمتری بهخصوص در برشهای داخلی و حفرهها، بدون فیکسژر مناسب بهآسانی حرکت میکند. حتی یک حرکت ۰/۵ میلیمتری هم میتواند لبه را پاره کند.
در مکش براده، گرد و غبار MDF که بین تیغ و ورق باقی بماند، مثل سنباده عمل میکند و لبه را پرزدار میکند. مکش ضعیف یا مسدود، یکی از دلایل پنهان پلیسه لبه MDF است.
۵ راهکار طلایی برای رفع پلیسه لبه MDF و برش تمیز با CNC
اگر بخواهیم همه راهحلها را در ۵ اقدام عملی خلاصه کنیم، این ۵ مورد بیشترین تأثیر را روی کیفیت لبه MDF دارند. این راهکارها را بهترتیب اولویت اجرا کنید.
- راهکار اول: تیغ کمپرشن یا دوپر با هندسه مناسب MDF انتخاب کنید
- راهکار دوم: دور اسپیندل و پیشروی را همزمان تنظیم و تست کنید
- راهکار سوم: عمق برش را در هر پاس محدود کنید و در صورت نیاز چند پاس بزنید
- راهکار چهارم: کولت، مهره و استیکاوت را قبل از هر پروژه بررسی کنید
- راهکار پنجم: فیکسژر، مکش و تست برش روی نمونه را جدی بگیرید
در زیر هر راهکار را با جزئیات عملی توضیح میدهیم.
راهکار اول: انتخاب تیغ مناسب برای پلیسه لبه MDF
تیغ کمپرشن بهترین گزینه برای MDF است، چون فشار متقابل در دو لبه، رزین را در وسط ورق نگه میدارد و لبپر را به حداقل میرساند. اگر از تیغ تکپر استفاده میکنید، مطمئن شوید زاویه و هندسه آن برای MDF بهینه است. تیغهای با ۲ پر یا ۴ پر با زاویه ۱۰ تا ۱۵ درجه، معمولاً تعادل خوبی بین تخلیه براده و کیفیت لبه دارند.
راهکار دوم: تنظیم همزمان دور و پیشروی
هرگز دور و پیشروی را جداگانه تنظیم نکنید. این دو پارامتر مثل دو طرف یک معادله هستند. برای شروع، دور اسپیندل را در محدوده ۱۸٬۰۰۰ تا ۲۴٬۰۰۰ RPM و پیشروی را در محدوده ۰/۵ تا ۱/۵ متر بر دقیقه تنظیم کنید. بعد روی نمونه MDF تست بزنید.
- اگر لبه سوخته است: پیشروی را ۳۰ درصد کاهش دهید
- اگر پلیسه لبه MDF در پایین است: پیشروی را کم کنید و تیغ را بررسی کنید
- اگر خطخطی دارید: استیکاوت را کوتاهتر کنید و پیشروی را کاهش دهید
- اگر تخلیه براده ضعیف است: دور را ۱۰ تا ۲۰ درصد افزایش دهید
راهکار سوم: کنترل عمق برش
برای MDF ۱۲ میلیمتری با تیغ ۶ میلیمتری، ترجیحاً دو پاس ۵ تا ۶ میلیمتری بزنید. پاس آخر را کمی آهستهتر (۲۰ درصد کمتر از پیشروی اصلی) انجام دهید. این کار باعث میشود تیغ در لحظه خروج از متریال فشار کمتری وارد کند و لبه پایین تمیزتر بماند.
راهکار چهارم: کولت، مهره و استیکاوت
قبل از هر پروژه، کولت را با دستمال بدون پر تمیز کنید. استیکاوت را به حداقل لازم برسانید. مهره کولت را با گشتاور مناسب (معمولاً ۵ تا ۸ نیوتنمتر بسته به سایز) محکم کنید. اگر کولت خورده یا ساییده شده باشد، حتی با گشتاور زیاد هم لرزش ایجاد میکند.
راهکار پنجم: فیکسژر، مکش و تست نمونه
ورق MDF را با میز خلاء، گیره یا hold-down محکم نگه دارید. مکش براده را قبل از شروع برش فعال کنید. همیشه قبل از برش قطعه نهایی، یک نمونه کوچک با همان تنظیمات بزنید. اگر پلیسه لبه MDF در نمونه دیدید، فقط یک متغیر را تغییر دهید و دوباره تست کنید.
جدول سریع عیبیابی پلیسه لبه MDF در برش CNC
وقتی لبه MDF تمیز بریده نمیشود، این جدول به شما کمک میکند در کمتر از ۲ دقیقه علت اصلی را شناسایی کنید:
| علامت روی لبه MDF | علت محتمل | اقدام فوری |
|---|---|---|
| لبه پایین لبپر | تیغ Up-cut، پیشروی زیاد | تیغ کمپرشن بگذارید، پیشروی ۳۰٪ کم کنید |
| لبه بالا پرزدار | دور پایین، ورود ناگهانی تیغ | دور را ۱۰٪ بالا ببرید، lead-in تنظیم کنید |
| لبه تیره و سوخته | تیغ کند، پیشروی بالا، عمق زیاد | تیغ نو بگذارید، پیشروی و عمق را کم کنید |
| خطخطی و موج | استیکاوت زیاد، کولت کثیف | استیکاوت را کوتاه کنید، کولت را تمیز یا تعویض کنید |
| لبه چسبنده و رزیندار | رزین MDF ذوب شده | پیشروی را کم کنید، مکش را قویتر کنید |
| لبپر فقط در گوشهها | فیکسژر ضعیف، ورود/خروج تیغ | ورق را محکمتر فیکس کنید، lead-in/out اضافه کنید |
| پلیسه لبه MDF در همه برشها | ترکیب چند عامل | تست نمونه بزنید، تیغ و تنظیمات را همزمان بررسی کنید |
نکات تکمیلی برای اپراتورهای حرفهای
- MDF نازک (۳ تا ۶ میلیمتر): از تیغ ۳ میلیمتری یا ۱/۴ اینچی با دور بالاتر (۲۴٬۰۰۰ تا ۲۸٬۰۰۰ RPM) و پیشروی کمتر استفاده کنید. فیکسژر مناسب در این ضخامتها حیاتی است.
- MDF ضخیم (۱۸ تا ۲۵ میلیمتر): حتماً چند پاس بزنید. تیغ ۸ میلیمتری یا ۱۰ میلیمتری با عمق ۵ تا ۷ میلیمتر در هر پاس نتیجه بهتری میدهد.
- MDF رزیندار و چسبنده: پیشروی را ۲۰ درصد کمتر از حد معمول نگه دارید و از تیغ با پوشش ضدچسب استفاده کنید.
- پروژههای رنگآمیزی: کیفیت لبه MDF قبل از رنگ، ۸۰ درصد کیفیت نهایی است. حتی اگر لبه کمی پرزدار است، یک پاس سنباده ۱۲۰ قبل از رنگ، تفاوت محسوسی ایجاد میکند.
- نگهداری تیغ: بعد از هر شیفت، تیغ را از رزین و گرد و غبار MDF تمیز کنید. رزین خشکشده روی لبه تیغ، تیزی را از بین میبرد و پلیسه لبه MDF را در برشهای بعدی تشدید میکند.
چرا از ابزار سعید خرید کنید؟
ابزار سعید سالهاست که در کنار نجارها، اپراتورهای CNC و صاحبان کارگاههای چوببندی قرار دارد و هدفش فقط فروش تیغ نیست؛ بلکه کمک به برش تمیزتر، کاهش ضایعات و افزایش بهرهوری است.
- تنوع کامل تیغههای CNC: از تیغ تکپر و دوپر گرفته تا کمپرشن، شیارزن و بالنوز، همه سایزها و قطرهای مورد نیاز شما دردسته بندی تیغ های CNC ابزار سعید موجود است
- مشاوره فنی رایگان: تیم فنی ابزار سعید قبل از خرید، ضخامت MDF، نوع اسپیندل و کاربرد شما را بررسی میکند و بهترین تیغ را پیشنهاد میدهد
- کیفیت تضمینشده: تمام تیغههای موجود در فروشگاه ابزار سعید از برندهای معتبر با پوشش ضدسایش و ضدچسب تهیه میشوند
- ارسال سریع به سراسر کشور: سفارش شما در کوتاهترین زمان ممکن به کارگاه شما میرسد تا خط تولید متوقف نشود
- گارانتی تعویض: در صورتی که تیغ خریداریشده مطابق با مشخصات فنی نباشد، بدون تعارف تعویض میشود
- قیمت رقابتی برای خرید عمده: برای کارگاههایی که مصرف تیغ بالایی دارند، ابزار سعید شرایط ویژه تخفیف و پرداخت مرحلهای ارائه میدهد
اگر هنوز مطمئن نیستید کدام تیغ برای MDF شما مناسب است، کافی است یک نمونه از متریال و مشخصات اسپیندل خود را برای تیم پشتیبانی ابزار سعید بفرستید. ما دقیقاً همان تیغی را به شما پیشنهاد میدهیم که پلیسه لبه MDF را از ریشه حل کند.
همین حالا برای سفارش تیغ CNC مناسب MDF، با مشاوران ابزار سعید تماس بگیرید یا از سایت فروشگاهی ابزار سعید دیدن فرمایید و برشهای بعدیتان را تمیز و حرفهای انجام دهید.